आरएफ वेल्डिंग: रेडियो-फ़्रीक्वेंसी वेल्डेड सीम कैसे बनाए और परीक्षण किए जाते हैं
रेडियो-फ़्रीक्वेंसी (आरएफ) वेल्डिंग, जिसे उच्च-फ़्रीक्वेंसी (एचएफ) वेल्डिंग या ढांकता हुआ वेल्डिंग भी कहा जाता है, पीवीसी और टीपीयू जैसे थर्मोप्लास्टिक सामग्रियों को तेजी से वैकल्पिक विद्युत चुम्बकीय क्षेत्र के साथ अंदर से गर्म करके जोड़ता है, आमतौर पर 27.12 मेगाहर्ट्ज पर, जबकि एक आकार की धातु डाई परतों को एक साथ दबाती है। दो परतें एक में पिघल जाती हैं और दबाव में ठंडी हो जाती हैं, जिससे एक सीवन बन जाता है जिसमें कोई सुई छेद, कोई धागा और कोई चिपकने वाला नहीं होता है। इसीलिए उच्च-आवृत्ति वेल्डेड सीम का उपयोग किया जाता है जहां किसी उत्पाद को पानी, हवा या तरल को अंदर या बाहर रखना होता है: सूखे बैग, वॉटरप्रूफ बैकपैक, सॉफ्ट कूलर, इनफ्लैटेबल्स, मेडिकल तरल पदार्थ बैग और कई सैन्य और औद्योगिक कंटेनर।
यह मार्गदर्शिका बताती है कि प्रक्रिया कैसे काम करती है, कौन सी सामग्री को वेल्ड किया जा सकता है और क्या नहीं, एक वेल्डेड सीम की तुलना सिले, टेप किए गए और चिपके हुए सीम से कैसे की जाती है, वेल्ड विफल क्यों होता है, और किसी उत्पाद के जहाज से पहले वेल्डेड सीम का परीक्षण कैसे किया जाता है। फैक्ट्री के फर्श से लिखा है: हम डोंगगुआन, चीन और हो ची मिन्ह सिटी, वियतनाम में अपने कारखानों में 20 वर्षों से अधिक समय से उच्च आवृत्ति वाले वेल्डेड बैग बना रहे हैं।
इस अनुभाग का अन्वेषण करें: आरएफ वेल्डिंग, परीक्षण और सामग्री
यह पृष्ठ उच्च-आवृत्ति वेल्डिंग पर हमारे इंजीनियरिंग लेखों का प्रारंभिक बिंदु है। नीचे दिया गया प्रत्येक लेख विषय के एक भाग में गहराई से उतरता है।
आरएफ वेल्डिंग बाहरी ताप स्रोत को सतह को छुए बिना प्लास्टिक को फ्यूज करने का एक तरीका है। गर्म प्लेट या गर्म हवा के बजाय, मशीन सामग्री पर एक उच्च आवृत्ति विद्युत क्षेत्र लागू करती है। कुछ प्लास्टिक में ध्रुवीय अणु होते हैं, जो क्षेत्र के अनुरूप बनने का प्रयास करते हैं। क्योंकि क्षेत्र प्रति सेकंड लाखों बार उलटता है, वे अणु लगातार दोलन करते हैं, और उनके बीच घर्षण सामग्री के अंदर ही गर्मी उत्पन्न करता है। जब प्लास्टिक जोड़ पर अपने गलनांक तक पहुँच जाता है, तो डाई का दबाव दोनों परतों को एक-दूसरे में प्रवाहित होने के लिए मजबूर कर देता है।
आरएफ वेल्डिंग, एचएफ वेल्डिंग, उच्च आवृत्ति वेल्डिंग और ढांकता हुआ सीलिंग नाम सभी एक ही प्रक्रिया का वर्णन करते हैं। औद्योगिक मशीनें इस उद्देश्य के लिए आरक्षित आवृत्तियों पर काम करती हैं, आमतौर पर 27.12 मेगाहर्ट्ज, यही कारण है कि "27.12 मेगाहर्ट्ज वेल्डिंग" शब्द भी विनिर्देशों में दिखाई देता है। इस प्रक्रिया का उपयोग बीसवीं शताब्दी के मध्य से औद्योगिक रूप से किया जाता रहा है और अब यह किसी भी उत्पाद के लिए मानक है जहां एक सिला हुआ सीम लीक हो जाएगा।
प्रक्रिया कैसे काम करती है, चरण दर चरण
बैग उत्पादन लाइन पर, उच्च-आवृत्ति वेल्डिंग लंबे क्रम में एक चरण है। पैनलों को पहले टीपीयू- या पीवीसी-लेपित कपड़े से काटा जाता है, और किसी भी हिस्से को सिलाई की आवश्यकता होती है, जैसे बद्धी, पट्टा एंकर और आयोजक जेब, वेल्डिंग शुरू होने से पहले फ्लैट पैनल पर सिल दिए जाते हैं। यही कारण है कि अधिकांश वॉटरप्रूफ बैग दो लाइनों पर बनाए जाते हैं, सिलाई और वेल्डिंग, एक दूसरे की जगह लेने के बजाय एक साथ काम करते हैं।
प्रत्येक वेल्ड के लिए, ऑपरेटर पैनलों को मशीन बेड पर रखता है, अक्सर एक जिग में जो उन्हें सटीक संरेखण में रखता है। सीवन के आकार की एक पीतल की डाई को सामग्री पर उतारा जाता है, और उभार को रोकने के लिए एक इंसुलेटिंग बफर शीट नीचे बैठती है। मशीन कुछ सेकंड के लिए आरएफ ऊर्जा लागू करती है जबकि डाई नीचे दबती है। एक बार जब ऊर्जा बंद हो जाती है, तो डाई शीतलन अवधि के लिए बंद रहती है ताकि पिघला हुआ पदार्थ दबाव में जम जाए; इसे बहुत जल्दी जारी करने से एक कमजोर, लहरदार सीवन उत्पन्न होता है। अंत में, अतिरिक्त सामग्री को काट दिया जाता है और सीम का निरीक्षण किया जाता है।
तीन सेटिंग्स परिणाम को नियंत्रित करती हैं: शक्ति, वेल्ड समय और शीतलन समय, साथ में डाई दबाव। उन्हें सामग्री, मोटाई और डाई के प्रत्येक संयोजन के लिए सेट किया जाना चाहिए। एक सेटिंग जो 500D पीवीसी तिरपाल पर एक सही सीम बनाती है वह एक पतली टीपीयू फिल्म के माध्यम से जल सकती है या एक भारी टीपीयू लेमिनेट को अंडर-फ्यूज कर सकती है, इसलिए उत्पादन शुरू होने से पहले प्रत्येक नई सामग्री या डाई को परीक्षण वेल्ड के साथ मान्य किया जाता है।
पीतल की डाई परतों को एक साथ दबाती है जबकि उच्च आवृत्ति ऊर्जा उन्हें भीतर से पिघला देती है।
कौन सी सामग्री को आरएफ वेल्ड किया जा सकता है?
केवल ध्रुवीय अणुओं वाले प्लास्टिक ही उच्च-आवृत्ति क्षेत्र में गर्म होते हैं, जो प्रक्रिया को कुछ सामग्रियों तक सीमित कर देता है। टीपीयू सहित पीवीसी और पॉलीयुरेथेन सबसे व्यापक रूप से वेल्डेड हैं, और वे जलरोधी बैग के लिए उपयोग की जाने वाली मुख्य सामग्री हैं। कुछ अन्य सामग्रियों को विशेष परिस्थितियों में वेल्ड किया जा सकता है, जबकि सामान्य गैर-ध्रुवीय प्लास्टिक को इस तरह से वेल्ड नहीं किया जा सकता है।
सामग्री
आरएफ वेल्ड करने योग्य?
टिप्पणियाँ
पीवीसी (फिल्म और लेपित तिरपाल)
हाँ, आसानी से
क्लासिक ड्राई बैग और मोटरसाइकिल बैग सामग्री
टीपीयू और अन्य पॉलीयुरेथेन
हाँ
पीवीसी की तुलना में ठंड में हल्का और अधिक लचीला; पैरामीटर ग्रेड और मोटाई पर निर्भर करते हैं
टीपीयू या पीवीसी से लेपित नायलॉन या पॉलिएस्टर कपड़ा
हाँ, कोटिंग के माध्यम से
कोटिंग वह है जो वेल्ड करती है; यह पर्याप्त गाढ़ा होना चाहिए और दाहिने चेहरे पर होना चाहिए
गैर-ध्रुवीय; इसके बजाय गर्म हवा, अल्ट्रासोनिक या अन्य तरीकों से जोड़ा गया
बिना लेपित बुना हुआ नायलॉन या पॉलिएस्टर
नहीं
पहले सिलना या लेपित होना चाहिए
लेपित कपड़ों के लिए, जो विवरण सबसे अधिक मायने रखता है वह है कोटिंग। एक पर्याप्त फिल्म के साथ एक टीपीयू-लेमिनेटेड कपड़ा विश्वसनीय रूप से वेल्ड करता है, जबकि बहुत पतली कोटिंग वाले कपड़े में एक मजबूत सीम बनाने के लिए जोड़ पर पर्याप्त सामग्री नहीं हो सकती है। यह एक कारण है कि एक ही शब्द में वर्णित दो कपड़े वेल्डिंग मशीन पर बहुत अलग-अलग व्यवहार कर सकते हैं। हमाराटीपीयू वॉटरप्रूफ सामग्री गाइडसामग्री पक्ष को अधिक विस्तार से कवर करता है।
आरएफ वेल्डेड सीम बनाम सिले, टेप और चिपके हुए सीम
उच्च आवृत्ति वेल्डेड
सिले
सिला और टेप किया हुआ
चिपके
सीवन में छेद
कोई नहीं
प्रति सिलाई एक
टेप से ढका हुआ
कोई नहीं
समय के साथ जलरोधक
हाँ, सीवन एक सामग्री है
नहीं
जब तक टेप न उठ जाए
चिपकने वाला पुराना होने तक
वायु-रोधक
हाँ
नहीं
कभी-कभार
कभी-कभी
डिजाइन स्वतंत्रता
डाई आकार द्वारा सीमित
बहुत ऊँचा
उच्च
मध्यम
बिना लेपित कपड़े पर काम करता है
नहीं
हाँ
हाँ
चिपकने वाले पर निर्भर करता है
इनमें से कोई भी सिलाई को सामान्य रूप से घटिया नहीं बनाता है। आयोजक जेबों, पट्टियों, पैडिंग और वॉटरप्रूफ शेल के बाहर किसी भी चीज़ के लिए सिलाई सही विकल्प है, और हमारी सिलाई लाइनें हमारी वेल्डिंग लाइनों की तरह ही अनुभवी हैं। सबसे अच्छे वाटरप्रूफ बैग दोनों का उपयोग करते हैं: संरचना और आराम के लिए सिले हुए उप-असेंबली, और वेल्डेड सीम जहां भी पानी को बाहर रखा जाना चाहिए। पर हमारा लेखवेल्डेड और सिले हुए बैग वास्तव में कैसे बनाए जाते हैंदिखाता है कि कैसे दोनों को एक उत्पाद में संयोजित किया जाता है।
आरएफ वेल्डिंग बनाम अल्ट्रासोनिक और हॉट-एयर वेल्डिंग
अल्ट्रासोनिक वेल्डिंग विद्युत क्षेत्र के बजाय उच्च आवृत्ति यांत्रिक कंपन का उपयोग करती है। यह तेज़ है और कुछ सामग्रियों पर काम करता है जो आरएफ पर प्रतिक्रिया नहीं करते हैं, लेकिन यह छोटे, स्पॉट या निरंतर संकीर्ण सीम के लिए सबसे उपयुक्त है। हॉट-एयर और हॉट-वेज वेल्डिंग सतह को बाहर से पिघला देती है और पॉलीथीन जैसी गैर-ध्रुवीय सामग्री से जुड़ सकती है, जो उन्हें बड़े जियोमेम्ब्रेन और कुछ तिरपाल के लिए सामान्य बनाती है। पीवीसी या टीपीयू से बने बैगों के लिए, उच्च-आवृत्ति वेल्डिंग को आमतौर पर प्राथमिकता दी जाती है क्योंकि यह अपनी मोटाई के माध्यम से जोड़ को समान रूप से गर्म करती है, एक ही प्रेस में जटिल आकार में चौड़ी, सुसंगत सीम बनाती है, और सामग्री की सतह को काफी हद तक अचिह्नित छोड़ देती है।
वेल्ड विफल क्यों होता है?
एक वेल्डेड सीम जो लीक होता है वह लगभग हमेशा कुछ कारणों में से एक पर वापस आता है। अंडर-फ़्यूज़न तब होता है जब बिजली या समय बहुत कम होता है: सीम बंद दिखता है, लेकिन परतें केवल सतह पर एक साथ चिपक जाती हैं और लोड के तहत अलग हो जाती हैं। बर्न-थ्रू या आर्किंग तब होता है जब बिजली बहुत अधिक होती है या बफर गायब होता है, जिससे एक पतली, झुलसी हुई या छिद्रित रेखा निकल जाती है। सतह पर धूल, रिलीज एजेंट या प्लास्टिसाइज़र जैसे संदूषण, परतों को ठीक से जुड़ने से रोकते हैं। और सामग्री में बदलाव, यहां तक कि एक ही कपड़े का एक अलग बैच या रंग, सीम को कमजोर करने के लिए सही सेटिंग्स को काफी हद तक बदल सकता है यदि मशीन को दोबारा सत्यापित नहीं किया गया है।
इनमें से अधिकांश दोष सामान्य रूप से देखने पर अदृश्य होते हैं, यही कारण है कि वेल्डेड उत्पादों को नमूनों पर विनाशकारी परीक्षण और तैयार माल पर दबाव या विसर्जन परीक्षण की आवश्यकता होती है। के लिए हमारा मार्गदर्शकसामान्य आरएफ वेल्डिंग दोषदिखाता है कि जब एक सीवन को काटा जाता है तो हर एक कैसा दिखता है।
एक साउंड वेल्ड, एक अंडर-फ्यूज्ड वेल्ड और एक बर्न-थ्रू, साथ-साथ।
आरएफ वेल्डेड सीम का परीक्षण कैसे किया जाता है
उत्पादन से पहले परीक्षण शुरू होता है. जब एक नई सामग्री या डाई स्थापित की जाती है, तो नमूना वेल्ड बनाया जाता है और बॉन्डिंग ताकत को मापने के लिए एक तन्य परीक्षक पर अलग खींचा जाता है, जो सीम को खोलने के लिए आवश्यक बल होता है। एक अच्छा वेल्ड सामग्री को सीम के साथ-साथ अलग करने के बजाय फाड़ देता है। हमारा प्रयोगशाला आलेखवह संख्या जो यह तय करती है कि वेल्ड वास्तव में वेल्ड है या नहींइस परीक्षण के बारे में विस्तार से बताते हैं।
उत्पादन के दौरान, प्रत्येक ऑर्डर आने वाले कपड़े पर IQC, नियमित नमूना जांच के साथ वेल्डिंग लाइन पर IPQC और तैयार उत्पादों पर OQC से होकर गुजरता है, जिसमें अनुरोध पर SGS या QIMA तृतीय-पक्ष निरीक्षण उपलब्ध होता है। तैयार उत्पाद परीक्षण उत्पाद की रेटिंग से मेल खाते हैं: IPX5 या IPX6 रेटिंग वाले उत्पादों के लिए भारी बारिश और जल-जेट परीक्षण, और IPX7 या IPX8 रेटिंग वाले उत्पादों के लिए 2+ घंटे का पूर्ण जल-विसर्जन परीक्षण। तन्य शक्ति, घर्षण, हार्डवेयर पर नमक स्प्रे, 1,500+ चक्रों का लोड परीक्षण और 3,000 चक्रों तक जिपर थकान परीक्षण मानक कार्यक्रम को पूरा करते हैं, साथ ही अनुमोदित नमूने के खिलाफ रंग स्थिरता और रंग अंतर की जांच करते हैं।
सीलबंद और वायुरोधी उत्पादों के लिए, सबसे स्पष्ट परीक्षण भी सबसे सरल है। हमारी मानक ग्राहक निरीक्षण प्रक्रिया अनबॉक्सिंग, वैक्यूम निष्कर्षण, 24 घंटे का स्थिर आराम और वायु-रिसाव निर्धारण है। यदि उत्पाद 24 घंटों के बाद भी अपना आकार बनाए रखता है, तो इसका कोई भी वेल्ड, क्लोजर या वाल्व लीक नहीं हो रहा है, जिसमें धीमी गति से होने वाला रिसाव भी शामिल है जो एक छोटे विसर्जन परीक्षण में छूट सकता है।
जहां आरएफ वेल्डिंग का उपयोग किया जाता है
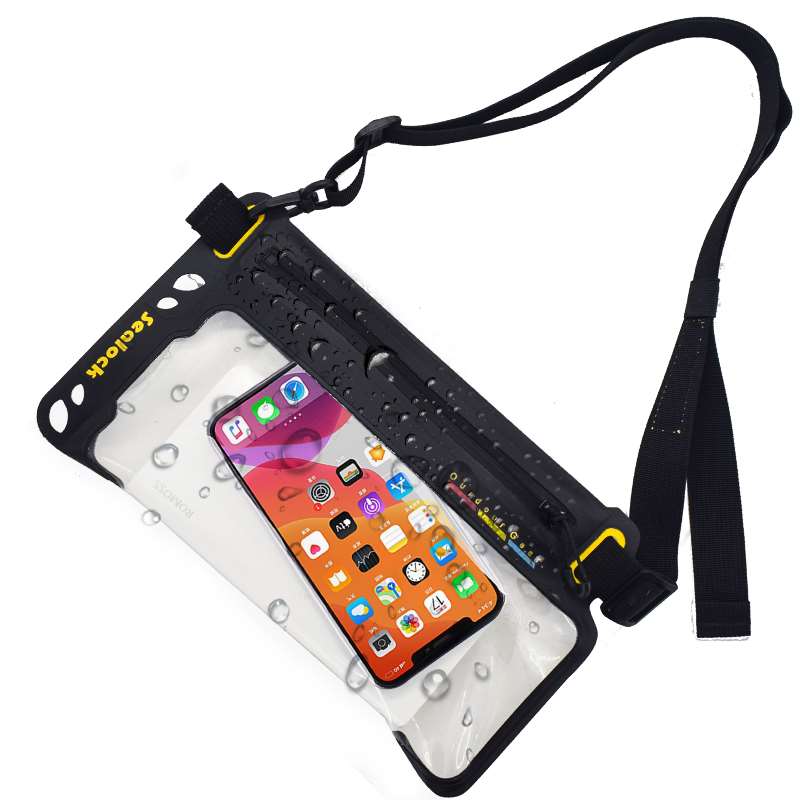
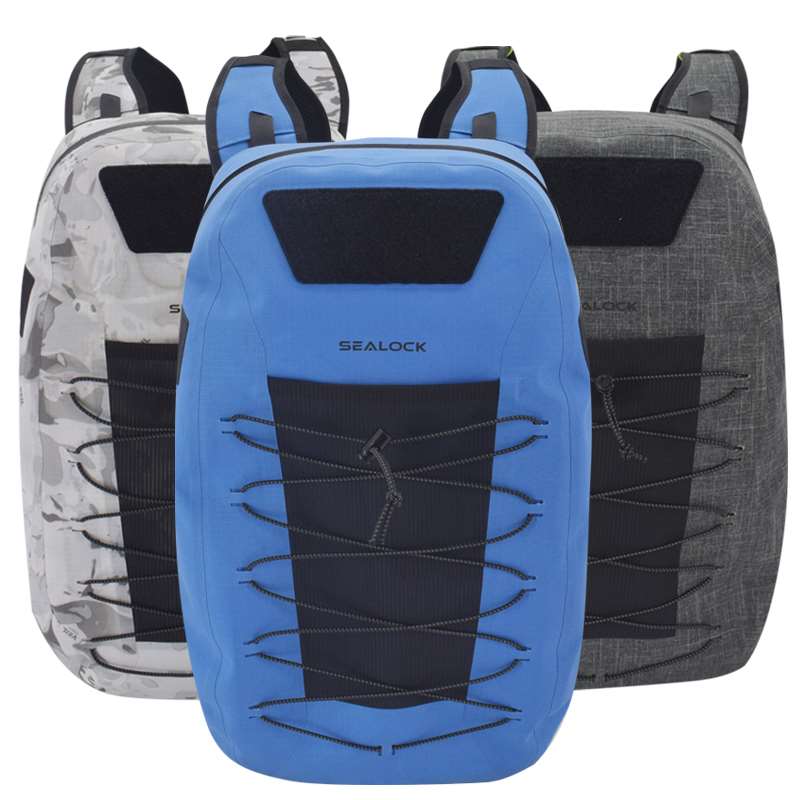
आउटडोर और समुद्री गियर सबसे परिचित उपयोग है: सूखे बैग, वाटरप्रूफ बैकपैक और डफल्स, कयाक और नाव बैग, मोटरसाइकिल और बाइक बैग, वाटरप्रूफ फोन पाउच और संपीड़न बैग। नरम कूलर वेल्डेड शैल और लाइनर का उपयोग करते हैं क्योंकि एक वेल्डेड लाइनर पिघला हुआ पानी लीक नहीं करता है और गंदगी और गंध को फंसाने के लिए कोई सिलाई लाइन नहीं होती है। बैग के अलावा, यही प्रक्रिया चिकित्सा तरल पदार्थ और रक्त बैग, फुलाने योग्य नावें और खिलौने, स्विम बॉय, तिरपाल और ट्रक कवर, और सैन्य और सरकारी उत्पादों की एक विस्तृत श्रृंखला बनाती है, जिसमें ईंधन और पानी के ब्लैडर, इन्फ्लैटेबल शेल्टर, मौसमरोधी उपकरण कवर और रोकथाम बैग शामिल हैं, जहां वायुरोधी सीम और गर्मी, ठंड और दबाव का प्रतिरोध आवश्यक है।
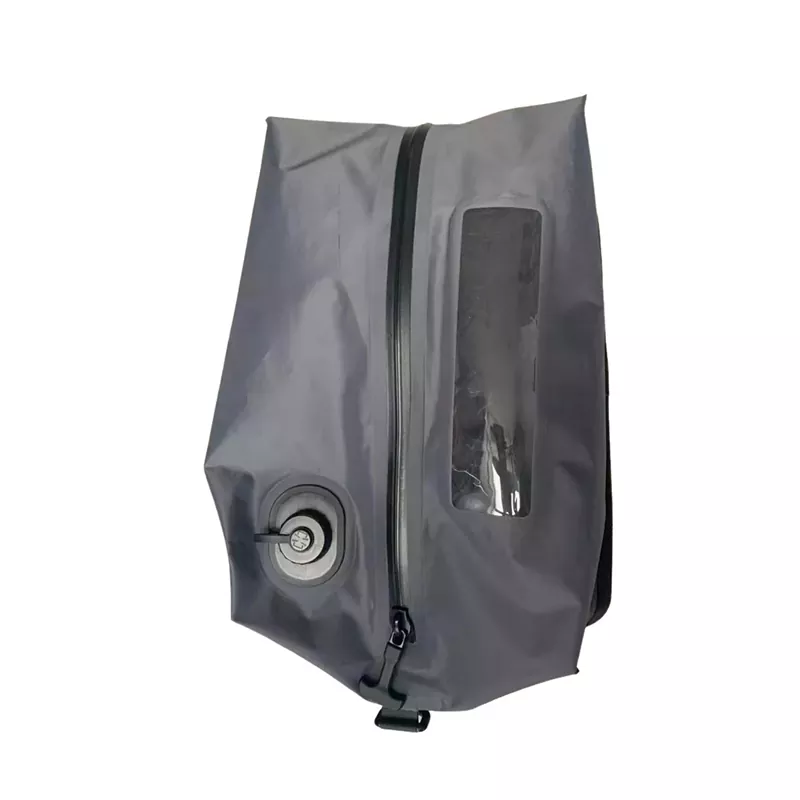
टीपीयू लैमिनेट, वेल्डेड बॉडी, वेल्डेड विंडो और पंप माउंटिंग
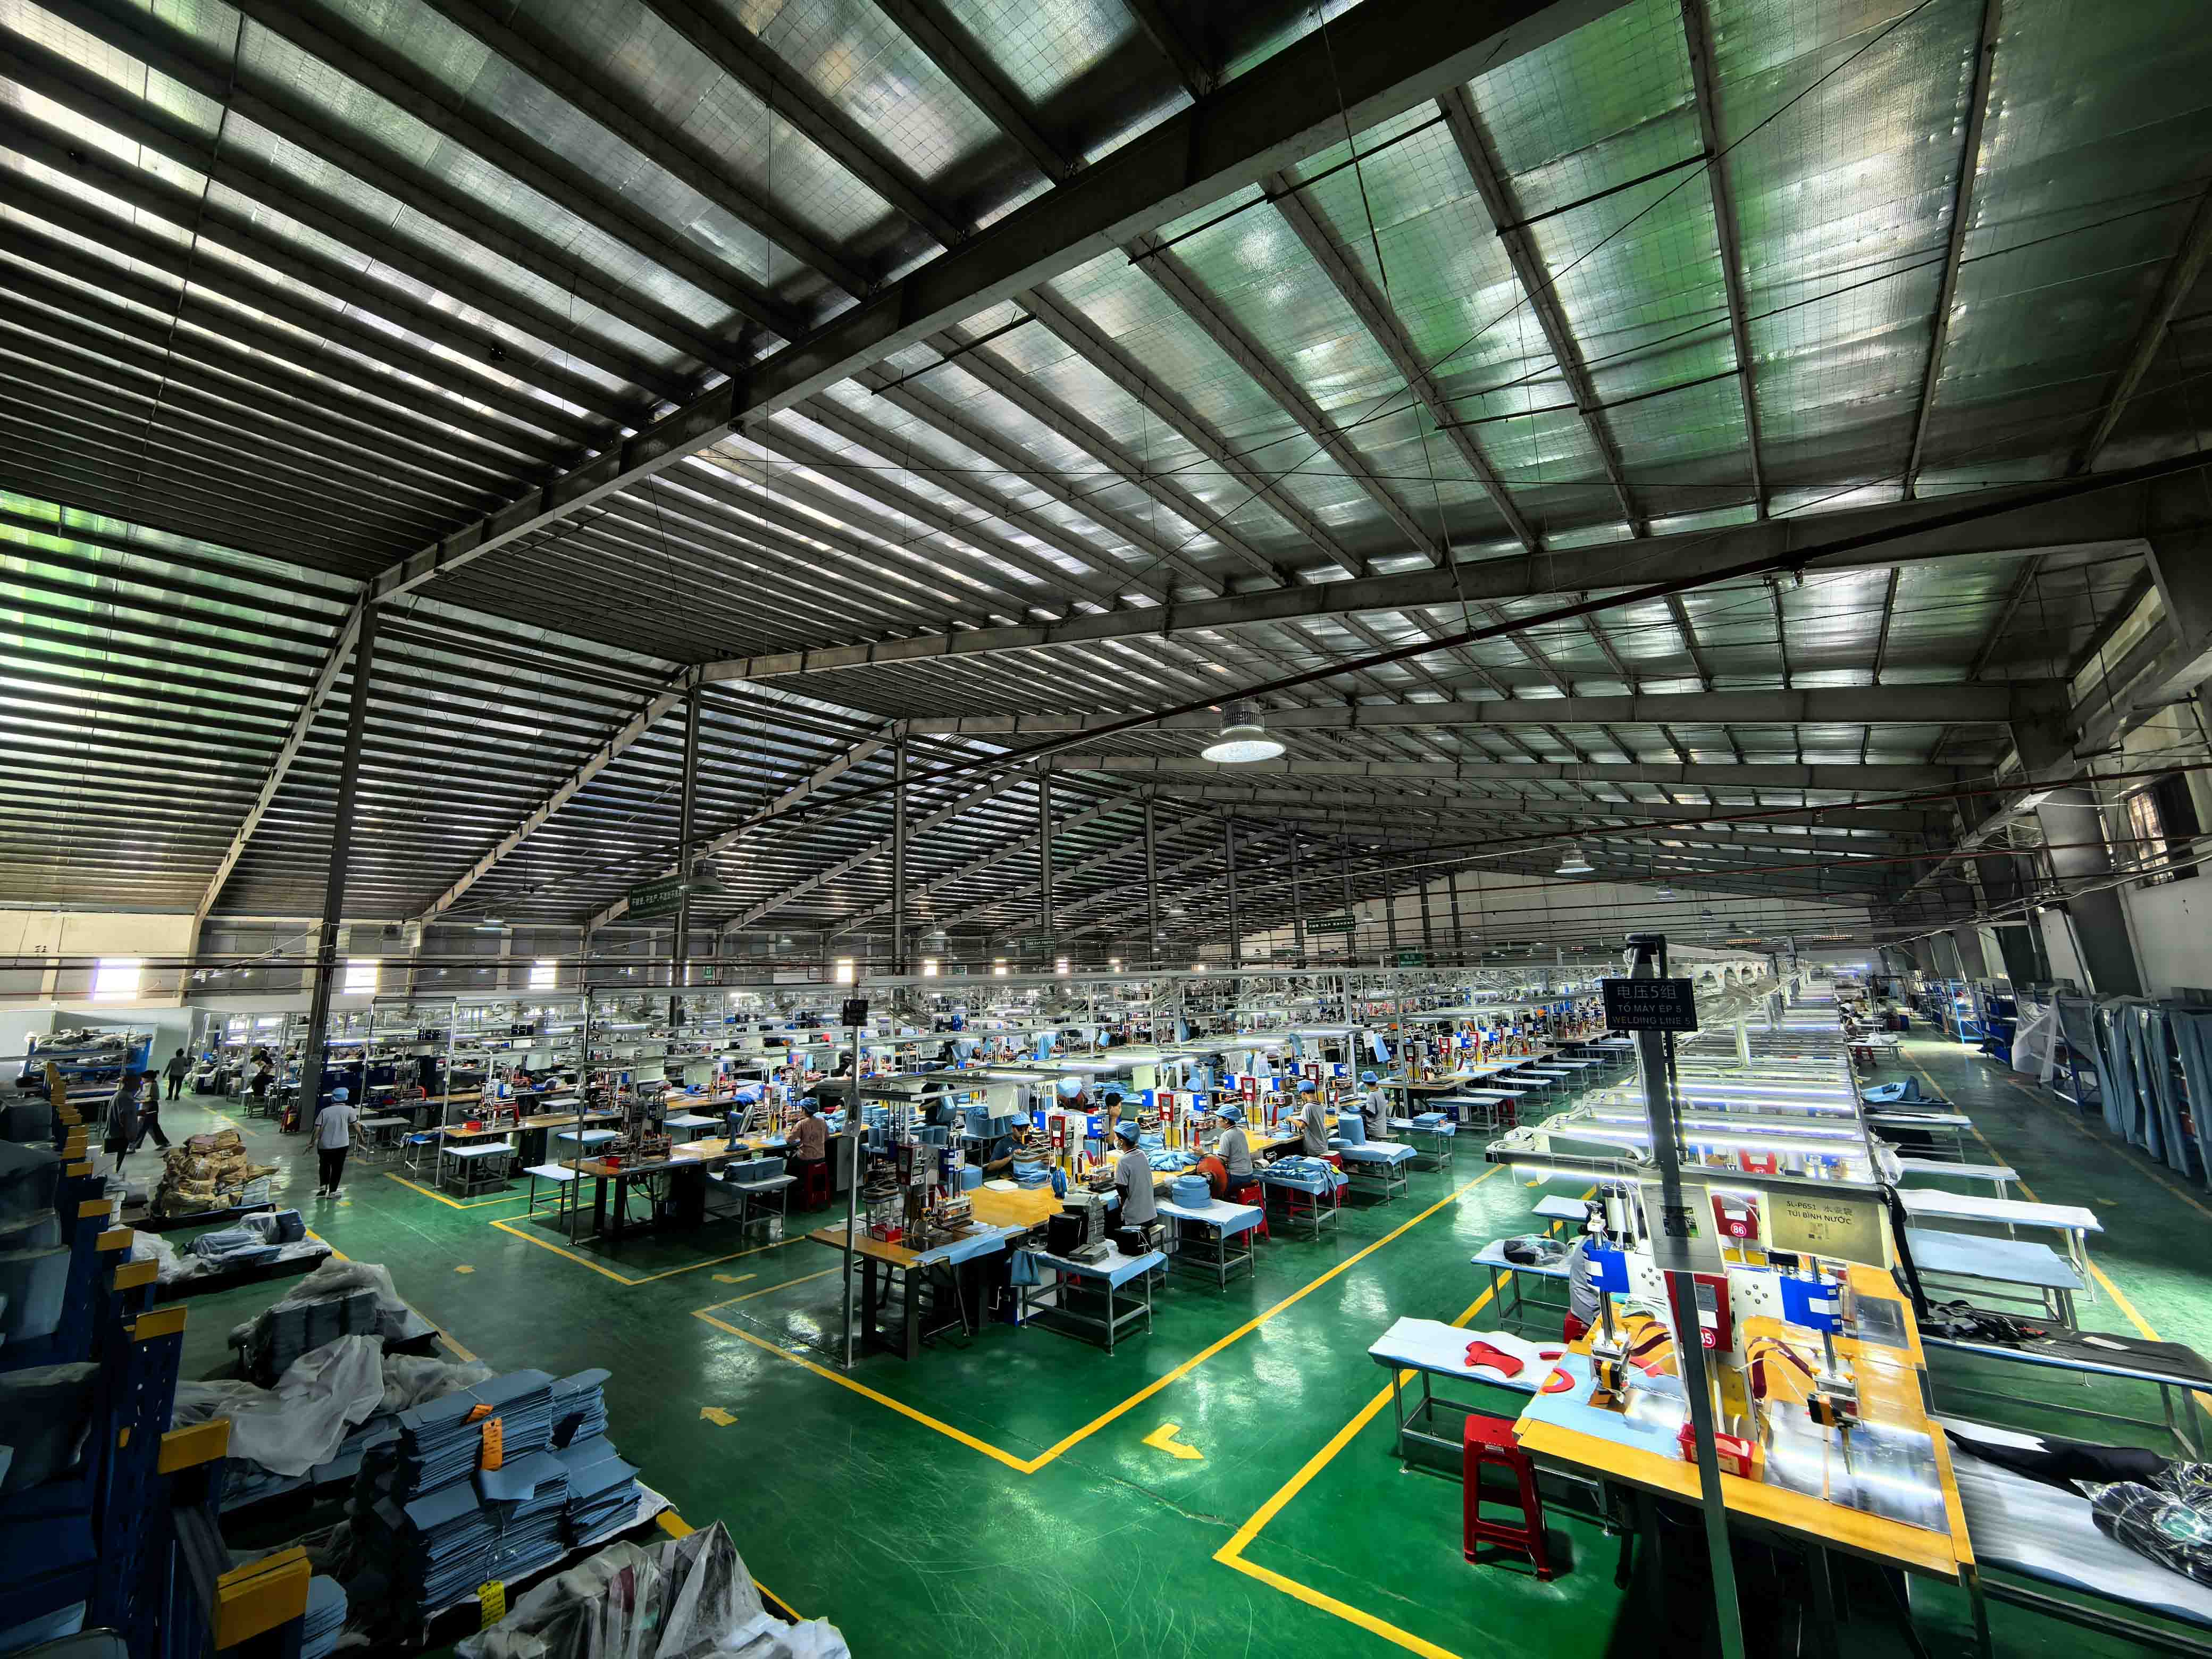
वियतनाम उत्पादन लाइन से उच्च आवृत्ति वेल्डिंग मशीन
आरएफ वेल्डिंग आपूर्तिकर्ता का मूल्यांकन कैसे करें
अपने उत्पाद के लिए वेल्डिंग मशीन और डाई देखने के लिए कहें, और पूछें कि सामग्री में परिवर्तन होने पर पैरामीटर कैसे रिकॉर्ड किए जाते हैं और पुनः मान्य किए जाते हैं। न केवल तैयार उत्पादों पर, बल्कि नमूना वेल्ड पर बॉन्डिंग ताकत के परिणाम के लिए पूछें। जांचें कि क्या कारखाने की अपनी सिलाई क्षमता है, क्योंकि लगभग हर वेल्डेड बैग में भी सिलाई वाले हिस्से होते हैं, और एक आपूर्तिकर्ता जो एक या दूसरे को उपठेका देता है, उसके परिणाम पर कम नियंत्रण होता है। अंत में, पूछें कि लेबल पर रेटिंग के अनुसार तैयार उत्पादों का परीक्षण कैसे किया जाता है, और क्या आप आगमन पर स्वयं उसी परीक्षण का पालन कर सकते हैं। हमारा टूटनावाटरप्रूफ बैग की कीमत क्या है?यह बताता है कि डाई और टूलींग की लागत एक कोटेशन में कैसे फिट होती है।
अक्सर पूछे जाने वाले प्रश्नों
क्या आरएफ वेल्डिंग एचएफ वेल्डिंग के समान है?
हाँ। आरएफ (रेडियो-फ़्रीक्वेंसी) वेल्डिंग, एचएफ (हाई-फ़्रीक्वेंसी) वेल्डिंग और डाइइलेक्ट्रिक वेल्डिंग एक ही प्रक्रिया के अलग-अलग नाम हैं।
क्या आरएफ वेल्डेड सीम जलरोधक हैं?
हाँ। ठीक से बनाया गया वेल्ड दो परतों को सामग्री के एक टुकड़े में जोड़ता है, इसलिए पानी के गुजरने के लिए कोई छेद नहीं होता है। तैयार उत्पाद जलरोधक है या नहीं यह उसके बंद होने और किसी अन्य खुलेपन पर भी निर्भर करता है, यही कारण है कि उत्पादों का समग्र रूप से परीक्षण किया जाता है।
क्या आरएफ वेल्डिंग सिलाई से अधिक मजबूत है?
पानी और हवा को बाहर रखने के लिए, हाँ। एक अच्छे वेल्ड में, सीम के पास की सामग्री आमतौर पर सीम के अलग होने से पहले ही फट जाती है। जलरोधी क्षेत्र के बाहर भार वहन करने वाली पट्टियों और गद्देदार भागों के लिए सिलाई बेहतर विकल्प बनी हुई है, यही कारण है कि दोनों को अक्सर संयोजित किया जाता है।
क्या नायलॉन या पॉलिएस्टर को आरएफ वेल्ड किया जा सकता है?
अपने दम पर नहीं. बुने हुए नायलॉन और पॉलिएस्टर वेल्ड करने योग्य हो जाते हैं जब उन्हें टीपीयू या पीवीसी के साथ लेपित या लेमिनेट किया जाता है, और यह कोटिंग ही वेल्ड बनाती है।
आरएफ वेल्डिंग और अल्ट्रासोनिक वेल्डिंग के बीच क्या अंतर है?
आरएफ वेल्डिंग एक विद्युत क्षेत्र का उपयोग करके ध्रुवीय प्लास्टिक को भीतर से गर्म करती है और एक प्रेस में चौड़ी सीम बनाती है। अल्ट्रासोनिक वेल्डिंग यांत्रिक कंपन का उपयोग करती है और छोटे या संकीर्ण सीमों के लिए उपयुक्त है और कुछ सामग्रियों के लिए आरएफ वेल्ड नहीं किया जा सकता है।
कुछ वेल्डेड सीम लीक क्यों हो जाते हैं?
सामान्य कारणों में बहुत कम बिजली या समय से कम संलयन, बहुत अधिक बिजली से जलना, सतह पर संदूषण, या मशीन सेटिंग्स को दोबारा सत्यापित किए बिना सामग्री में बदलाव शामिल है। इन सभी को नमूनों पर बंधन शक्ति परीक्षण और तैयार उत्पादों पर रिसाव परीक्षण द्वारा पकड़ा गया है।
कस्टम आरएफ वेल्डेड बैग के लिए MOQ क्या है?
हमारे अधिकांश वेल्डेड बैग प्रति शैली 300 टुकड़ों से शुरू होते हैं, कुछ 500 से शुरू होते हैं। एक नए आकार के लिए अपनी स्वयं की वेल्डिंग डाई की आवश्यकता होती है, जो उद्धरण में शामिल एक बार की लागत है। नमूनों में आमतौर पर 7-15 दिन लगते हैं और थोक उत्पादन में 30-45 दिन लगते हैं।
क्या आप वेल्डेड बैग में हमारा लोगो जोड़ सकते हैं?
हाँ। स्क्रीन प्रिंटिंग, हीट ट्रांसफर, वेल्डेड पैच और उच्च आवृत्ति एम्बॉसिंग, जहां लोगो को डाई के साथ सामग्री में दबाया जाता है, ये सभी वेल्डेड पीवीसी और टीपीयू उत्पादों पर काम करते हैं।
उच्च आवृत्ति वेल्डिंग फैक्ट्री के साथ काम करें
यदि आप वेल्डेड उत्पाद विकसित कर रहे हैं, तो हमें अपने चित्र, नमूने या लक्ष्य विनिर्देश भेजें। हम सामग्री और सीम डिजाइन की सिफारिश करेंगे, डाइस बनाएंगे और परीक्षण के लिए नमूने तैयार करेंगे। पर हमसे संपर्क करेंinfo@sealock.com.hkया +86-769-82009361 पर कॉल करें।
पेशेवर-ग्रेड वॉटरप्रूफ आउटडोर गियर की आपूर्ति करने वाले ब्रांडों के लिए, एक विनिर्माण भागीदार की आरएफ वेल्डिंग क्षमता उतनी ही सार्थक है जितनी इसके पीछे की प्रक्रिया अनुशासन। यह लेख उन इंजीनियरिंग मापदंडों को शामिल करता है जो यह निर्धारित करते हैं कि क्या आरएफ वेल्डिंग उत्पादन पैमाने पर लगातार शून्य-रिसाव परिणाम उत्पन्न करती है: 27.12 मेगाहर्ट्ज आंतरिक आणविक हीटिंग बनाम सतह थर्मल बॉन्डिंग की भौतिकी, 840 डी उच्च-दृढ़ता टीपीयू वेल्डिंग करते समय आवश्यक संकीर्ण अंशांकन विंडो, तीन प्रक्रिया चर जो एक नियंत्रित उत्पादन वातावरण को एक असंगत से अलग करते हैं, और 1.0 बार हाइड्रोस्टैटिक दबाव परीक्षण वास्तव में एक तैयार वेल्ड के बारे में पुष्टि करता है।
अधिकांश जलरोधक उत्पाद विफलताएँ कपड़े से शुरू नहीं होती हैं। वे सीम से शुरू करते हैं. यह लेख आउटडोर गियर के लिए आरएफ वेल्डिंग और पारंपरिक सिलाई के बीच व्यावहारिक और इंजीनियरिंग अंतर को तोड़ता है - दबाव में जलरोधक प्रदर्शन, क्षेत्र तनाव चक्रों के माध्यम से दीर्घकालिक स्थायित्व, सामग्री अनुकूलता, उत्पादन लागत वास्तविकताएं और विशिष्ट परिदृश्य जहां प्रत्येक विधि सही विकल्प है। निर्माता की सीम निर्माण क्षमता का मूल्यांकन करने वाले OEM खरीदारों के लिए एक सीधी तुलना तालिका और मार्गदर्शन शामिल है।
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।
गोपनीयता नीति
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик