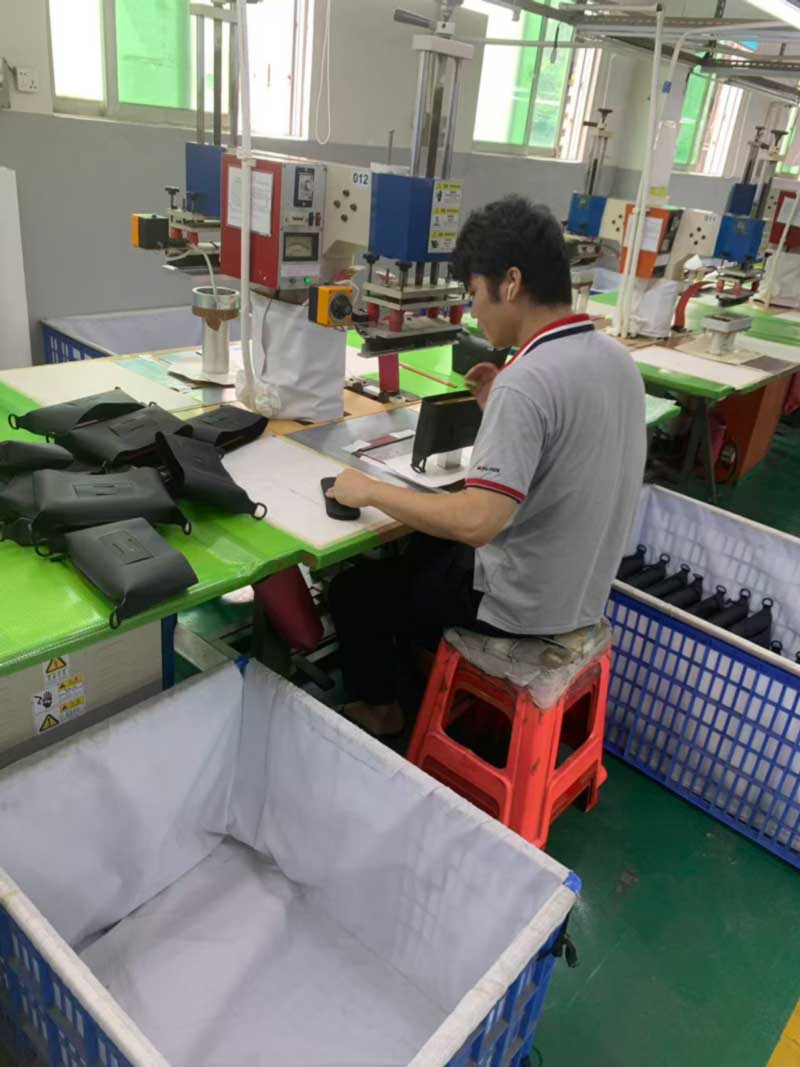
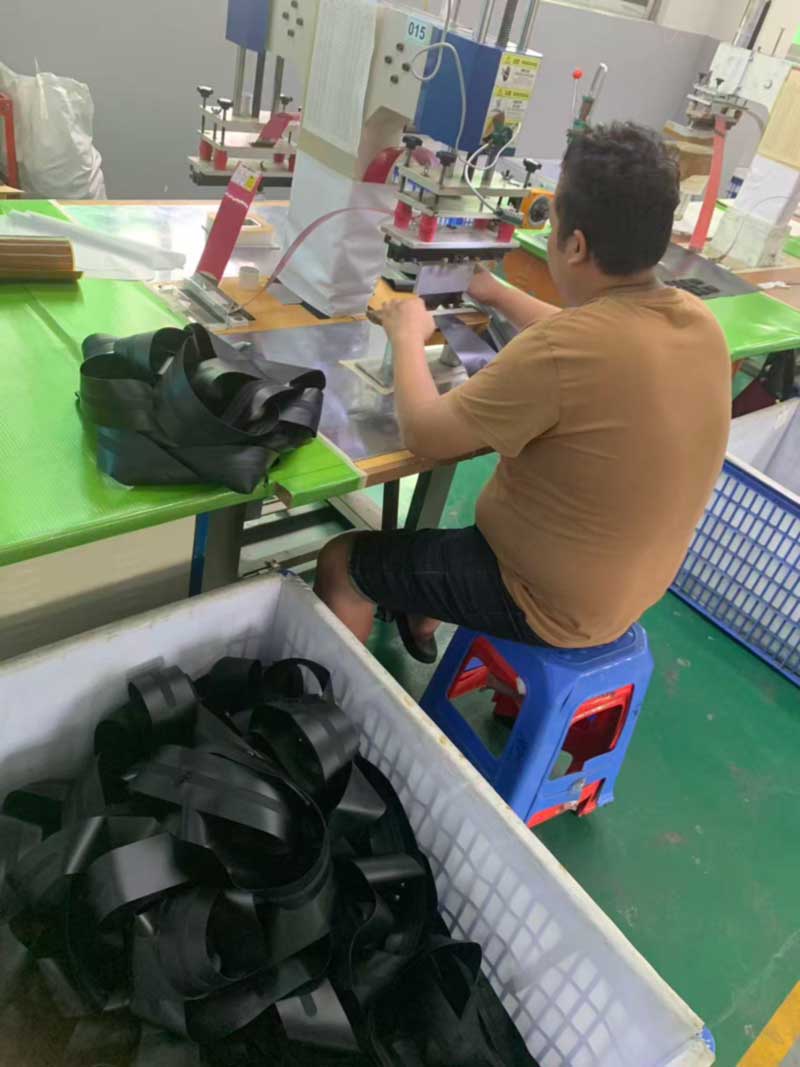
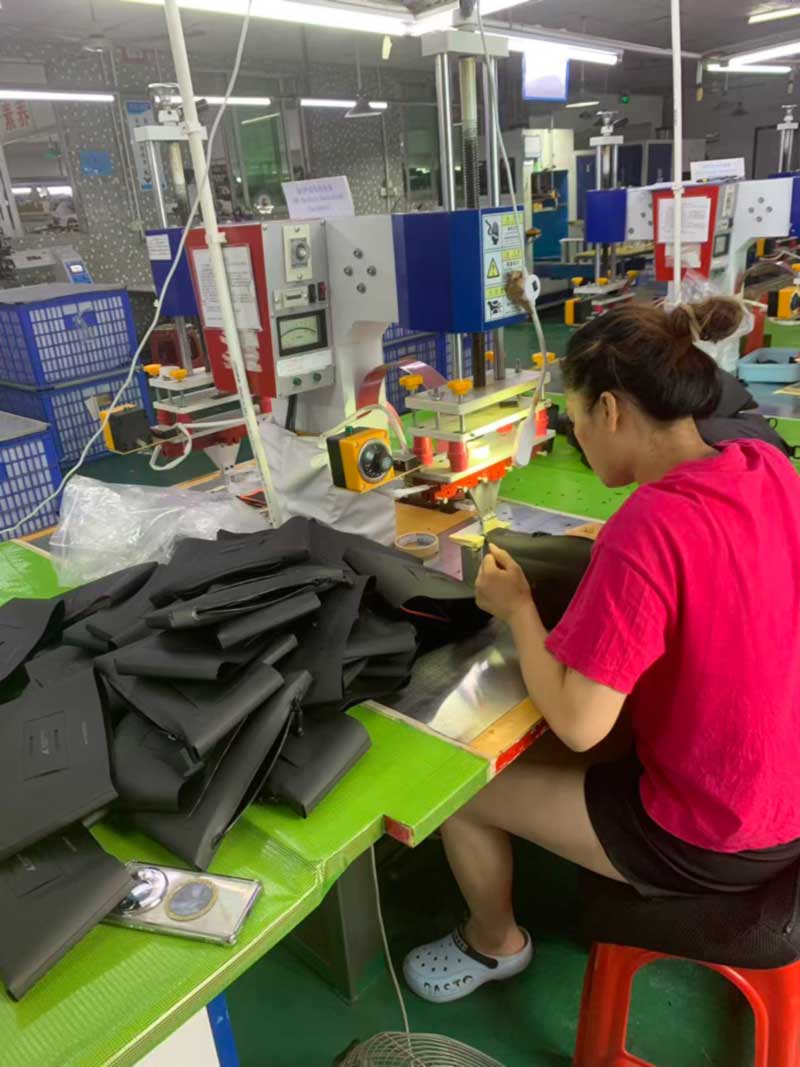
हमारे वेल्डिंग हॉल के शीर्ष पर खड़े होकर स्टेशनों को गिनें। प्रत्येक के पास मशीन पर एक नंबर लिखा होता है - 011, 012, 015, 020, 021 - उसकी अपनी डाई प्रेस में लगी होती है, घटकों की अपनी ट्रे होती है, और तैयार हिस्सों को पकड़ने के नीचे उसका अपना लाइन वाला बिन होता है। उनमें से कोई भी बैग नहीं बना रहा है. उनमें से प्रत्येक एक का एक टुकड़ा बना रहा है।
यह वह हिस्सा है जिसे वेल्डेड निर्माण खरीदार शायद ही कभी देखते हैं, और यह वह हिस्सा है जो लीड समय, टूलींग लागत निर्धारित करता है और क्यों एक वेल्डेड उत्पाद को एक तस्वीर से उद्धृत नहीं किया जा सकता है।
प्रत्येक स्टेशन का अपना डाई, अपना स्वयं का घटक ट्रे और अपना स्वयं का बिन होता है। उनमें से कोई भी पूरा बैग नहीं बना रहा है.
सिले हुए बैग पैनलों से इकट्ठे किए जाते हैं; वेल्डेड बैगों को भागों से इकट्ठा किया जाता है
एक पारंपरिक सिलना पैक मशीन में जुड़े फ्लैट पैनलों से बनाया गया है, और इसकी अधिकांश छोटी विशेषताएं - एक हैंडल, एक डी-रिंग टैब, एक संपीड़न लूप - एक पैनल पर बद्धी सिलाई करके जोड़ी जाती हैं क्योंकि यह एक साथ चलती है। ऑपरेटर के हाथ और सीवन भत्ता पता लगाते हैं।
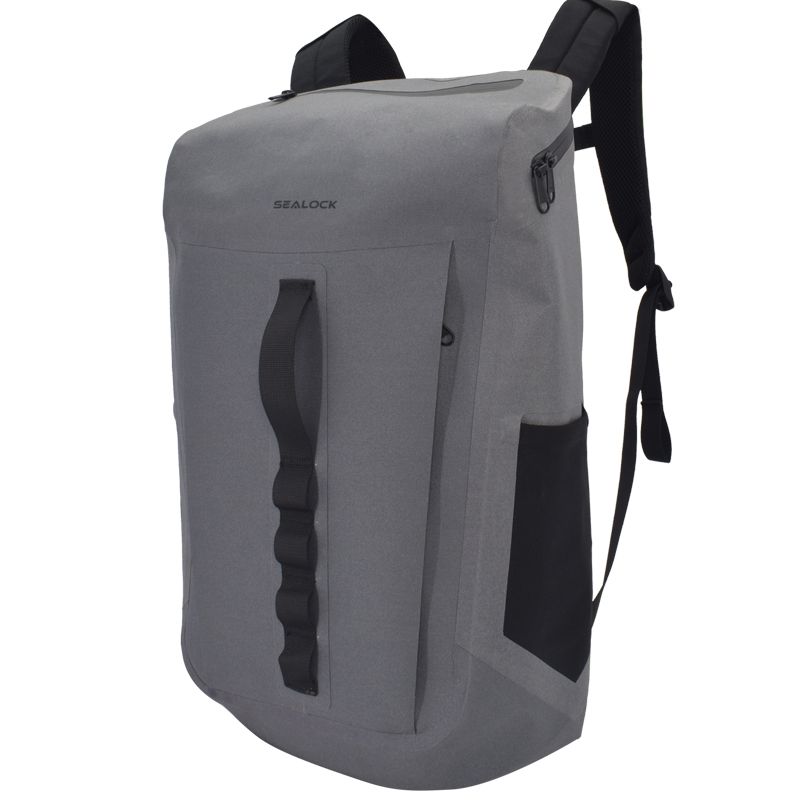
वेल्डेड निर्माण उस तरह से काम नहीं करता है. एक वेल्ड को समान दबाव की आवश्यकता होती है और उसके पूरे क्षेत्र में समान रूप से रहने की आवश्यकता होती है, जिसका अर्थ है कि प्रत्येक सुविधा को उस सुविधा के लिए डाई कट के अंदर सपाट रहना होगा। एक हैंडल एंकर प्लेटफॉर्म एक पासा है। डी-रिंग माउंटिंग पैच दूसरा है। वेंटिलेशन चैनलों के साथ एक गद्देदार बैक पैनल फिर से एक और है, और इसी तरह प्रत्येक बद्धी लूप को एक चेहरे, प्रत्येक ज़िप अंत सुदृढीकरण, प्रत्येक बेस प्लेट में वेल्डेड किया जाता है।
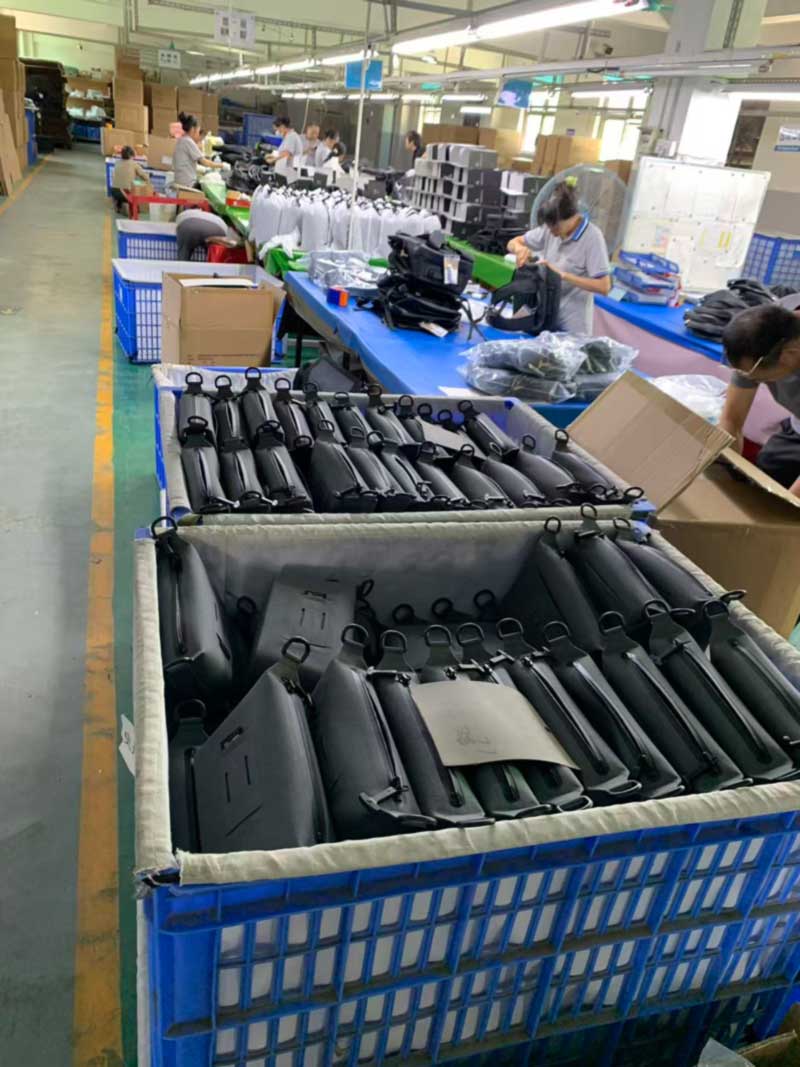
उन्हें एक मध्यम आकार के पैक में गिनें और अंतिम समापन से पहले संख्या बीस और तीस वेल्डेड उप-असेंबली के बीच होती है, प्रत्येक अपने स्वयं के स्टेशन पर उत्पादित होता है, प्रत्येक अपने स्वयं के बिन में जमा होता है, जिनमें से सभी को मिलान मात्रा में अंतिम असेंबली में पहुंचना होता है। गलियारे के नीचे चलने वाले डिब्बे भंडारण नहीं हैं। वे एक ऐसे निर्माण का कार्य प्रगति पर हैं जो रैखिक के बजाय समानांतर है।
वेबिंग लूप और एंकर पैच को बैचों में वेल्ड किया जाता है, उन पैनलों के आगे जिन पर उन्हें लगाया जाएगा।
टूलींग, सैंपलिंग और MOQ के लिए इसका क्या मतलब है
तीन व्यावहारिक परिणाम सामने आते हैं, और वे उन अधिकांश प्रश्नों की व्याख्या करते हैं जो खरीदार हमसे उद्धरण स्तर पर पूछते हैं।
सबसे पहले, टूलींग. प्रत्येक नई सुविधा ज्यामिति को एक पासे की आवश्यकता होती है। एक पैक जो हमारे मौजूदा एंकर और लूप ज्योमेट्री का पुन: उपयोग करता है, उसमें लगभग कोई नया टूलींग नहीं होता है; एक पैक जो अपने स्वयं के हार्डवेयर आकार, एक अलग हैंडल प्रोफ़ाइल और एक नया बैक पैनल चैनल पैटर्न पेश करता है, पहला नमूना मौजूद होने से पहले कई डाई ले जाता है। यही कारण है कि समान रूप से जटिल दिखने वाले दो बैग बहुत अलग-अलग उद्धरण दे सकते हैं, और हम जल्दी क्यों पूछते हैं कि कौन से विवरण वास्तव में ब्रांड-विशिष्ट हैं और कौन से केवल वही संस्करण हैं जो संदर्भ फोटो में दिखाई दिए थे।
दूसरा, नमूना लेने का समय. हमारी मानक नमूना विंडो 7 से 15 दिनों की है, और जहां कोई प्रोग्राम उस सीमा में उतरता है वह असेंबली के बजाय लगभग पूरी तरह से एक टूलींग प्रश्न है। एक पासे को काटने और साबित करने में कई दिन लग जाते हैं; नमूना एकत्र करने में घंटों लग जाते हैं।
तीसरा, न्यूनतम ऑर्डर मात्रा। अधिकांश मॉडलों पर 300 टुकड़ों का MOQ एक मनमाना वाणिज्यिक फर्श नहीं है। यह वह बिंदु है जहां डाई सेटअप, प्रथम-चरण अनुमोदन और बीस-विषम स्टेशनों पर लाइन परिवर्तन एक उचित प्रति-यूनिट लागत में परिशोधित होता है। उसके नीचे, प्रति बैग सेटअप लागत अधिकांश खरीदारों की अपेक्षा से अधिक तेजी से बढ़ती है।
दूसरा पहलू यह है कि एक बार डाइस अस्तित्व में आ जाने पर, दोहराए जाने वाले ऑर्डर तेज़ और सुसंगत होते हैं। स्टेशन आंखों से सीवन भत्ते को पुन: प्रस्तुत करने वाले ऑपरेटर पर निर्भर होने के बजाय हर बार एक ही संलयन चक्र का प्रदर्शन कर रहा है, यही कारण है कि वेल्डेड प्रोग्राम आमतौर पर सिले हुए समकक्षों की तुलना में उत्पादन रन के बीच कम भिन्नता दिखाते हैं।
एक विशेषता जो डाई में सपाट नहीं बैठ सकती, उसे वेल्ड नहीं किया जा सकता - डिज़ाइन लॉक होने से पहले ज्यामिति टूलींग का निर्णय लेती है।
वे हिस्से जो अपने आप में उत्पाद हैं
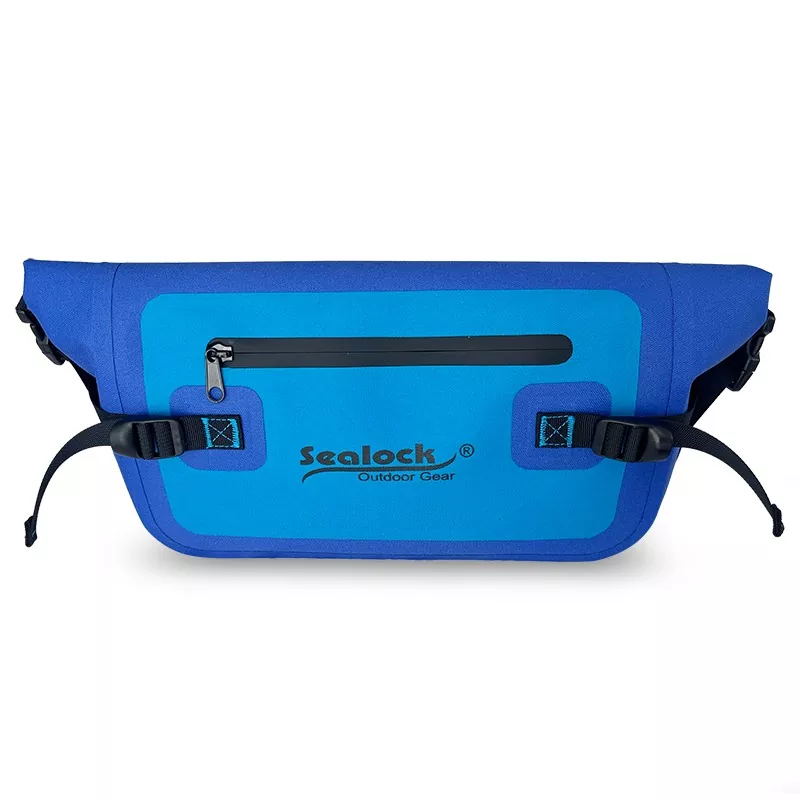
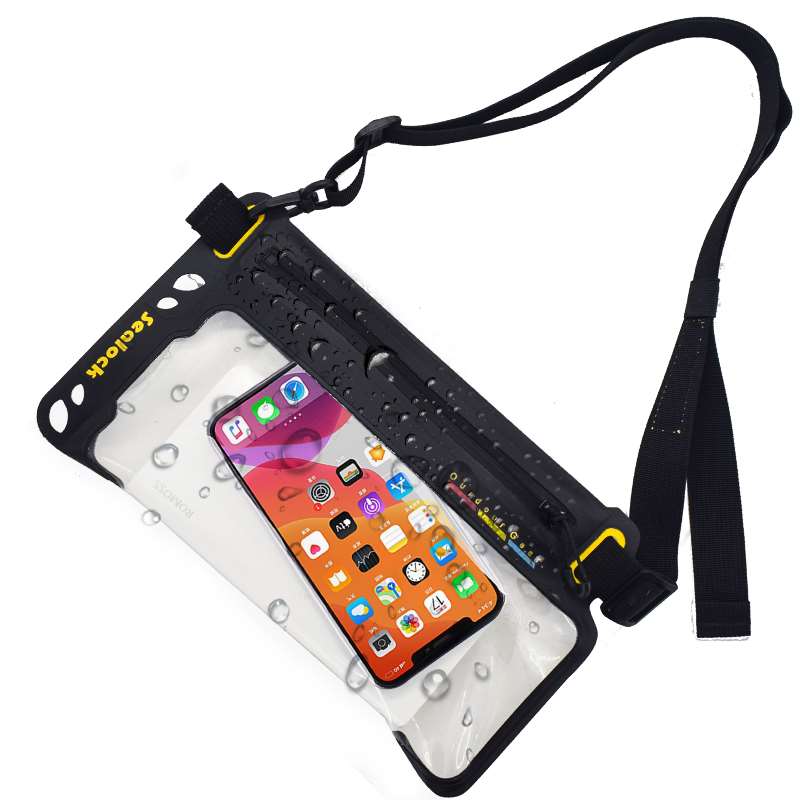
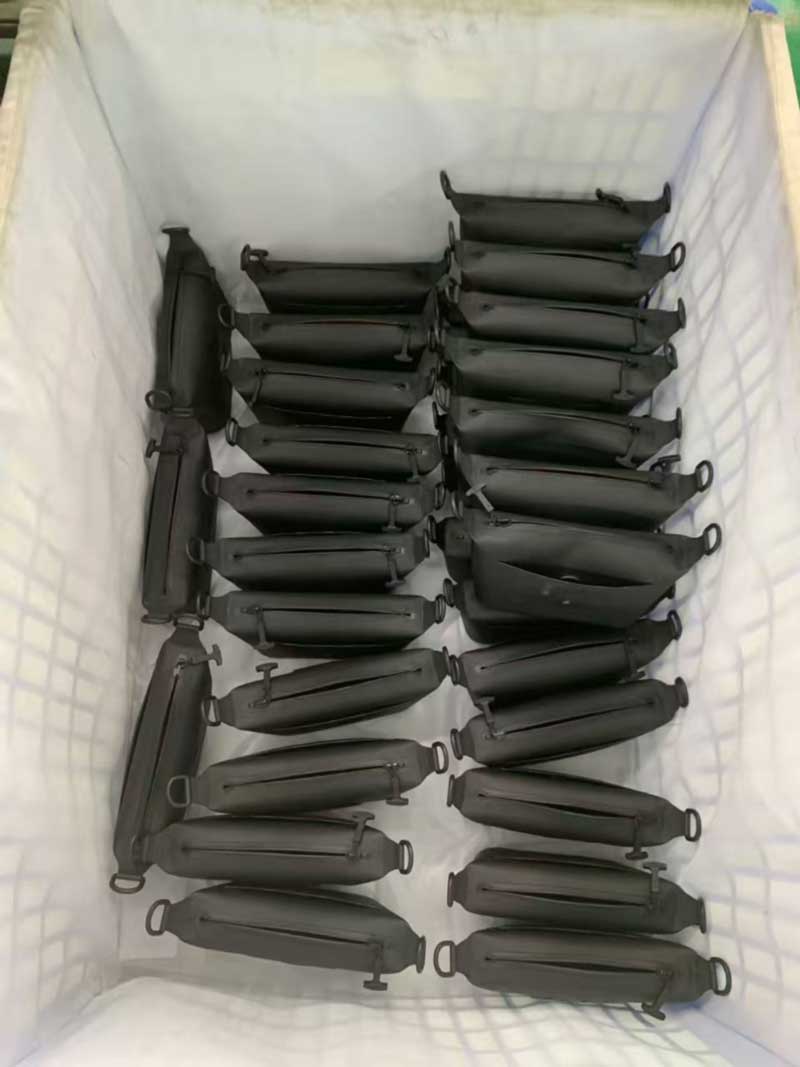
फर्श पर मौजूद हर चीज़ एक घटक नहीं है। वेल्ड एंकर पैच वाले वही स्टेशन पूरी छोटी वस्तुओं का उत्पादन भी करते हैं - वेल्डेड बोतल स्लिंग्स, टेक पाउच, टेपर्ड स्लिंग केस - जो उप-असेंबली के बजाय तैयार इकाइयों के रूप में लाइन से बाहर आते हैं।
ये उल्लेख के लायक हैं क्योंकि ब्रांड अक्सर इन्हें कम आंकते हैं। एक छोटी वेल्डेड एक्सेसरी एक बड़े के समान ही टूलींग का बोझ उठाती है: इसे अभी भी मरने की आवश्यकता है, अभी भी प्रथम-टुकड़ा अनुमोदन की आवश्यकता है, अभी भी अपने स्वयं के रंग मानक की आवश्यकता है। इसमें असेंबली श्रम नहीं होता है, यही कारण है कि सहायक उपकरण अक्सर किसी ब्रांड के लिए संग्रह का विस्तार करने का सबसे प्रभावी तरीका होता है - और यह भी कि बैकपैक की कीमत के एक अंश पर किसी को उद्धृत करना शायद ही कभी दर्शाता है कि इसे स्थापित करने में वास्तव में कितना खर्च होता है।
तैयार वेल्डेड स्लिंग - उन्हीं स्टेशनों से जो बड़े पैक के लिए घटकों का उत्पादन करते हैं।
तीन ग्राहक, तीन पूरी तरह से अलग-अलग पैक-आउट, एक दोपहर
मंजिल के सबसे अंत में, पैकेजिंग ग्रुप 1 एक साथ तीन कार्यक्रम चला रहा था, और उनके बीच का अंतर एक उपयोगी तस्वीर है कि व्यवहार में "रिटेल रेडी" का वास्तव में क्या मतलब है।
एक प्रोग्राम प्रति यूनिट एक अलग सफेद ड्रॉस्ट्रिंग डस्ट बैग के साथ मुद्रित फोल्डिंग डिब्बों में पैक करता है - एक खुदरा-शेल्फ प्रस्तुति जहां बॉक्स उत्पाद अनुभव का हिस्सा है। उत्पाद पहचान और विनियामक चिह्नों वाले मुद्रित मेलर बैग में दूसरा पैक, सीधे-से-उपभोक्ता शिपमेंट के लिए बनाया गया है जहां ग्राहक पहली चीज जो छूता है वह बैग ही है। एक तिहाई खरीदार के स्वयं के कार्टन चिह्नों के साथ मुद्रित निर्यात डिब्बों के अंदर सादे व्यक्तिगत पॉली बैग में पैक करता है, जो दरवाजे के बजाय वितरण केंद्र के लिए नियत होता है।
एक ही फैक्ट्री, एक ही सप्ताह, तैयार की तीन अलग-अलग परिभाषाएँ। प्रत्येक की अपनी घटक सूची, अपना स्वयं का गिनती तर्क और अपनी विफलता मोड होती है, और उनमें से कोई भी रन के अंत में सुधार किए जाने को बर्दाश्त नहीं करता है। पैकेजिंग घटकों को उत्पादन योजना के अनुसार ऑर्डर किया जाता है और उसी तरह से रखा जाता है जैसे बॉडी फैब्रिक को, क्योंकि एक कंटेनर जो अपने डस्ट बैग को छोड़कर पूरा होता है वह कंटेनर नहीं होता है जिसे शिप किया जा सकता है।
पैकेजिंग समूह 1: खुदरा कार्टन, प्रति-यूनिट डस्ट बैग, और दो अन्य पैक-आउट प्रारूप उसी दोपहर चल रहे हैं।
जहां वेल्डिंग हॉल हमारी अपनी संपीड़न सीमा से मिलता है
उपरोक्त उप-विधानसभा तर्क भी हमारा ही हैएक एकीकृत पंप के साथ संपीड़न बैगजैसा दिखता है वैसा ही दिखता है. पंप हाउसिंग को जेब में फिट करके सिलकर बंद नहीं किया गया है; इसे हाउसिंग प्रोफाइल के चारों ओर डाई कट के साथ एक समर्पित स्टेशन पर सीधे बॉडी पैनल में वेल्ड किया जाता है, जो इंटरफ़ेस को केवल कवर करने के बजाय सील करने की अनुमति देता है।
यही बात वाल्व पर भी लागू होती हैहैंड-पंप संस्करणऔर दोनों पर वेल्डेड खिड़की का फ्रेम। उनमें से प्रत्येक एक अलग स्टेशन, एक अलग डाई और एक अलग इनलाइन चेक है, और उनमें से प्रत्येक को तैयार उत्पाद में हमारी मानक वैक्यूम रिटेंशन प्रक्रिया द्वारा सत्यापित किया जाता है - खाली करें, चौबीस घंटे तक खड़े रहें, किसी भी वायु हानि का निर्धारण करें।
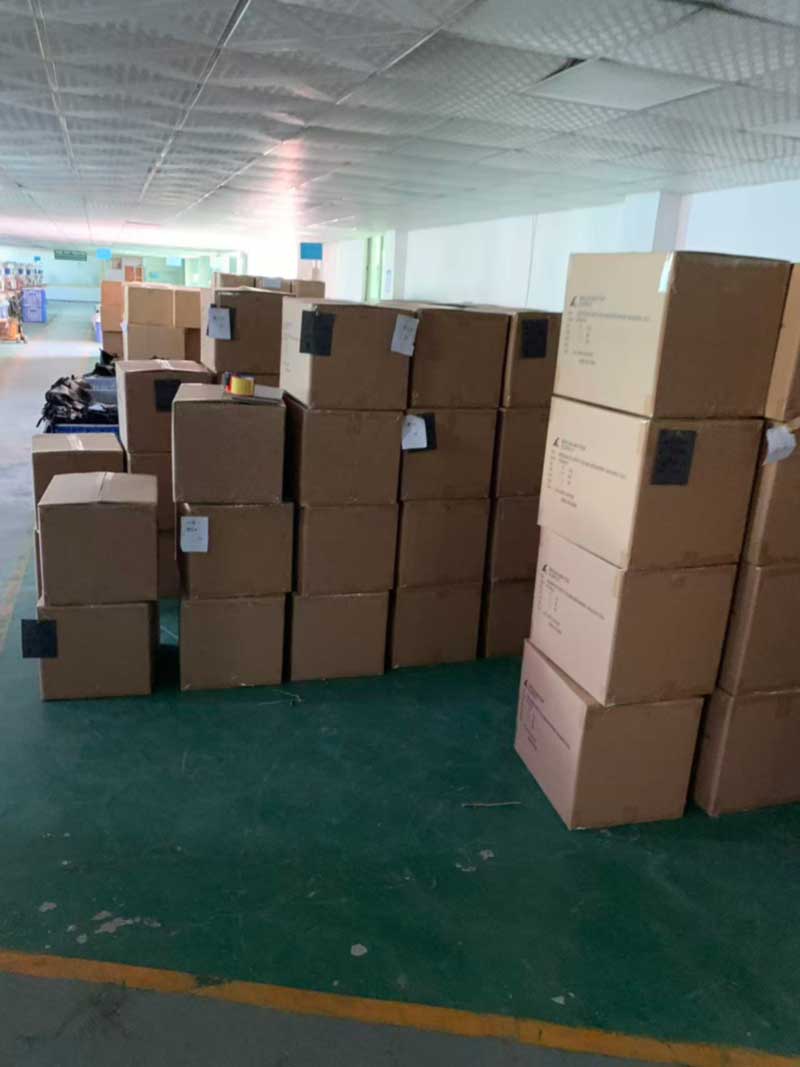
क्रेता के स्वयं के विनिर्देश के अनुसार चिह्नित डिब्बों को पिकअप के लिए रखा गया।
वेल्डेड प्रोग्राम निर्दिष्ट करने वाले खरीदारों के लिए
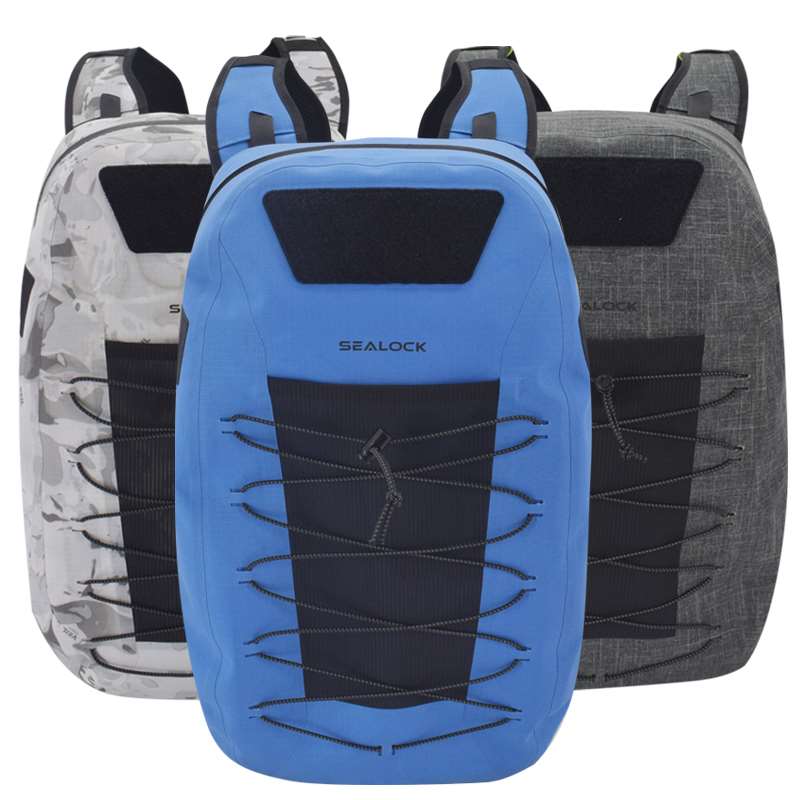
हमारे साथ विकास करने वाले किसी भी व्यक्ति के लिए उपयोगी निष्कर्ष यह है कि फीचर ज्योमेट्री को सामग्री और क्षमता के समान स्तर पर लागत चालक के रूप में माना जाए। एक सिद्ध एंकर या लूप ज्यामिति का पुन: उपयोग करना जहां ब्रांड के पास इसके बारे में कोई मजबूत दृष्टिकोण नहीं है, और टूलींग बजट को दो या तीन विवरणों पर खर्च करना जो वास्तव में विशिष्ट हैं, बैग के हर हिस्से में नवीनता को समान रूप से वितरित करने की तुलना में कम समय में एक बेहतर उत्पाद का उत्पादन करता है।
सीलॉक ने 20 वर्षों से अधिक समय से वेल्डेड वॉटरप्रूफ गियर का निर्माण किया है, जिसमें डोंगगुआन और हो ची मिन्ह सिटी में हमारी सुविधा में उच्च-आवृत्ति वेल्डिंग और इन-हाउस सिलाई साथ-साथ चल रही है, ताकि खरीदार विनिर्देश पर दोबारा बातचीत किए बिना अपनी टैरिफ स्थिति के अनुरूप मूल का चयन कर सकें। मानक शर्तें हैं एफओबी गुआंग्डोंग, नमूना लेने के लिए 7-15 दिन, बड़े पैमाने पर उत्पादन के लिए 30-45 दिन, और अधिकांश मॉडलों पर 300 टुकड़ों से एमओक्यू, मानक के रूप में आईक्यूसी, आईपीक्यूसी और ओक्यूसी चौकियां और अनुरोध पर एसजीएस या क्यूआईएमए निरीक्षण उपलब्ध हैं। खुदरा कार्टन, डस्ट बैग, मुद्रित मेलर, हैंगटैग और खरीदार-निर्दिष्ट कार्टन मार्किंग को घर में ही संभाला जाता है।
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।
गोपनीयता नीति
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик